Mengukur sambungan pipa tampak seperti pekerjaan dua menit sampai bagian yang tidak diberi tanda ada di tangan Anda dan kumparan sudah menunggu. Pipa mudah: ukuran nominal dan ketebalan dinding, dan pipa diidentifikasi. Fitting adalah bagian tiga dimensi, dan harus diperiksa beberapa dimensi sekaligus: diameter luar ujungnya, ketebalan dinding, panjang tengah-ke-ujung atau berhadapan, dan geometri sambungan. Jika salah satunya salah maka persiapan las, pelurusan, atau seluruh kumparan dapat terkelupas.
Kami telah memproduksi komponen pipa bertekanan di Jiangyin sejak tahun 1993, dan tim inspeksi kami mengukur alat kelengkapan las butt, alat kelengkapan las soket, alat kelengkapan berulir, dan flensa setiap hari kerja. Berikut ini adalah metode yang kami gunakan di toko kami sendiri, ditulis untuk pembeli, pemeriksa QC, dan teknisi lapangan yang membutuhkan nomor yang dapat mereka percayai.
Empat Pengukuran Yang Paling Penting
Apa pun pilihannya, empat pertanyaan mencakup hampir setiap situasi. Kerjakan semuanya secara berurutan dan Anda jarang perlu menebaknya.
- Ukuran ujung dan diameter luar. Kelengkapan dipesan berdasarkan ukuran pipa nominal, tetapi kaliper membaca diameter luar sebenarnya. Pemasangan 2 inci (DN50) berukuran sekitar 2,375 inci (60,3 mm) pada permukaan ujungnya, bukan 2 inci. Periksa kedua ujungnya, karena ovalitas atau ujung yang rusak muncul terlebih dahulu di sini.
- Ketebalan dan jadwal dinding. Ketebalan dinding memisahkan SCH 40 dari SCH 80 dan XXS, dan menentukan lubang bor. Ukur ujungnya dengan kaliper atau pengukur ultrasonik, dan lakukan setidaknya empat pembacaan di sekeliling keliling.
- Panjang. Dari tengah ke ujung untuk siku, tee, dan lateral; tatap muka untuk flensa dan katup; panjang keseluruhan untuk reduksi, tutup dan ujung rintisan. Dimensi standar adalah dimensi yang mengatur kesesuaian di lokasi.
- Akhiri geometri. Sudut kemiringan dan muka akar untuk ujung las butt, lubang soket dan kedalaman soket untuk ujung las soket, bentuk ulir dan pengikatan untuk ujung berulir.
Buat sketsa bagian tersebut, tuliskan empat angka pada sketsa tersebut, dan simpanlah sketsa tersebut bersama bagian tersebut. Kebiasaan ini mencegah lebih banyak ketidakcocokan dibandingkan langkah apa pun yang pernah kita lihat dalam tiga puluh tahun produksi.
Alat yang Membuat Pengukuran Dapat Dipercaya
Anda tidak memerlukan laboratorium metrologi, tetapi Anda memerlukan instrumen yang tepat dan permukaan yang bersih dan rata untuk bekerja.
- Vernier atau kaliper digital, 0 hingga 6 inci dan 0 hingga 12 inci, untuk diameter luar, ketebalan dinding, dan kedalaman soket.
- Pita baja atau pita pi untuk diameter besar. Pita pi membaca diameter secara langsung dan merupakan cara tercepat untuk memeriksa siku DN1800 atau flensa berat.
- Pengukur ketebalan ultrasonik ketika dinding harus diverifikasi jauh dari permukaan ujung.
- Pencari sudut atau busur derajat untuk lateral, siku 45 derajat dan sudut cabang.
- Tepi lurus, permukaan datar, dan kotak flensa untuk pemeriksaan persegi.
- Pengukur ulir atau nipel pipa yang cocok untuk alat kelengkapan berulir.
- Tabel dimensi standar relevan, karena membandingkan pembacaan dengan tabel lebih cepat daripada menghitung dari awal.
Ukur pada suhu kamar jika memungkinkan, dan jaga agar bagian tetap tertopang sehingga beratnya tidak mengganggu pembacaan.
Bagaimana Mengukur Perlengkapan Las Butt
Perlengkapan las butt ke ASME B16.9 ditentukan berdasarkan diameter luar, ketebalan dinding, dan dimensi dari tengah ke ujung, jadi itulah angka yang harus dikonfirmasi terlebih dahulu.
Siku: Tengah-ke-Ujung dan Sudut
Letakkan siku pada permukaan datar dengan salah satu ujungnya menghadap Anda dan ukur diameter luar ujung tersebut. Setengah dari angka itu memberi Anda garis tengah. Dimensi pusat-ke-ujung kemudian berjalan dari garis tengah tersebut ke permukaan ujung terjauh, diukur sepanjang kaki lainnya. Pada siku dengan radius panjang 90 derajat, pusat ke ujung kira-kira 1,5 kali ukuran nominal, dan pada siku 45 derajat, ukurannya sekitar 0,625 kali ukuran nominal, jadi perhitungan cepat akan memberi tahu Anda apakah bacaan Anda termasuk dalam kelompok yang tepat sebelum Anda memercayainya. Untuk pengembalian 180 derajat, catatlah jarak pusat ke pusat dan jarak kembali ke muka, karena gambar memerlukan jarak yang berbeda. Selesaikan dengan sudut bevel, permukaan akar, dan lubang sebenarnya.
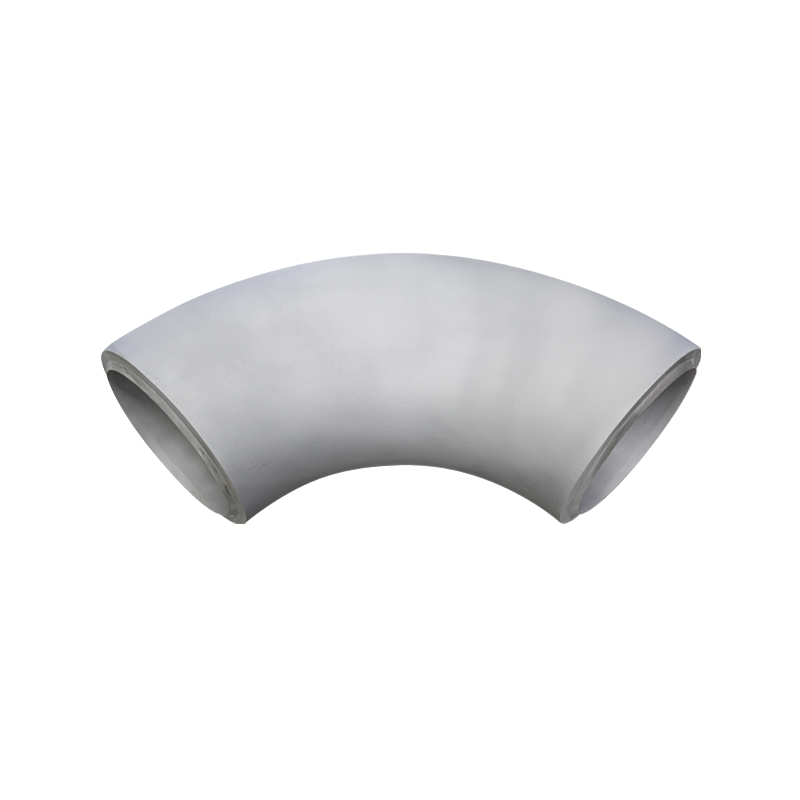 Las Butt Siku 90 Derajat Kami memproduksi siku las berdiameter besar dan siku bertekanan tinggi berdinding tebal. Diameter maksimum siku bisa DN3800. Saat ini, kami memiliki rangkaian lengkap ... Lihat Produk →
Tee, Salib dan Lateral
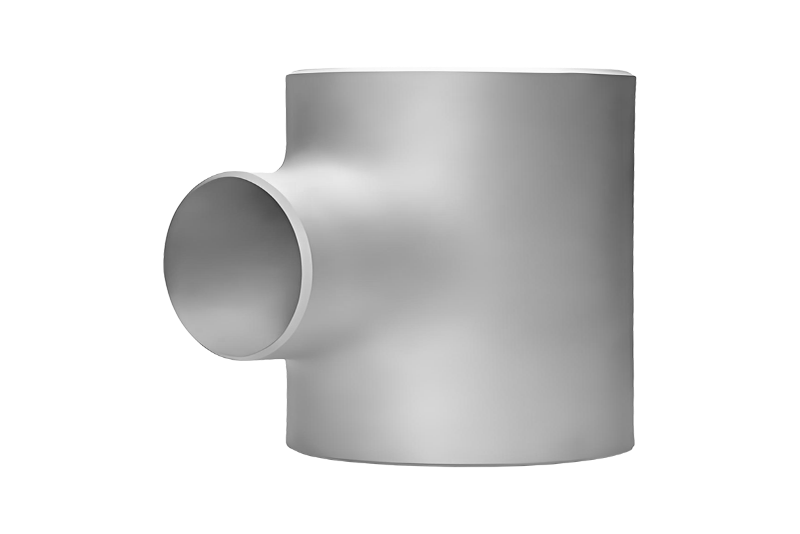
Sebuah tee memiliki dua dimensi pengatur: lari, diukur dari ujung ke ujung melalui badan, dan cabang, diukur dari garis tengah lari ke permukaan ujung cabang. Pada tee yang sama keduanya harus cocok; pada tee pereduksi, ukur juga diameter luar cabang dan catat saluran keluar mana yang diperkecil. Tee lateral menambah sudut cabang. Persilangan mengikuti logika yang sama dengan outlet keempat, dan ada gunanya memeriksa keempat ujungnya untuk diameter dan persegi.
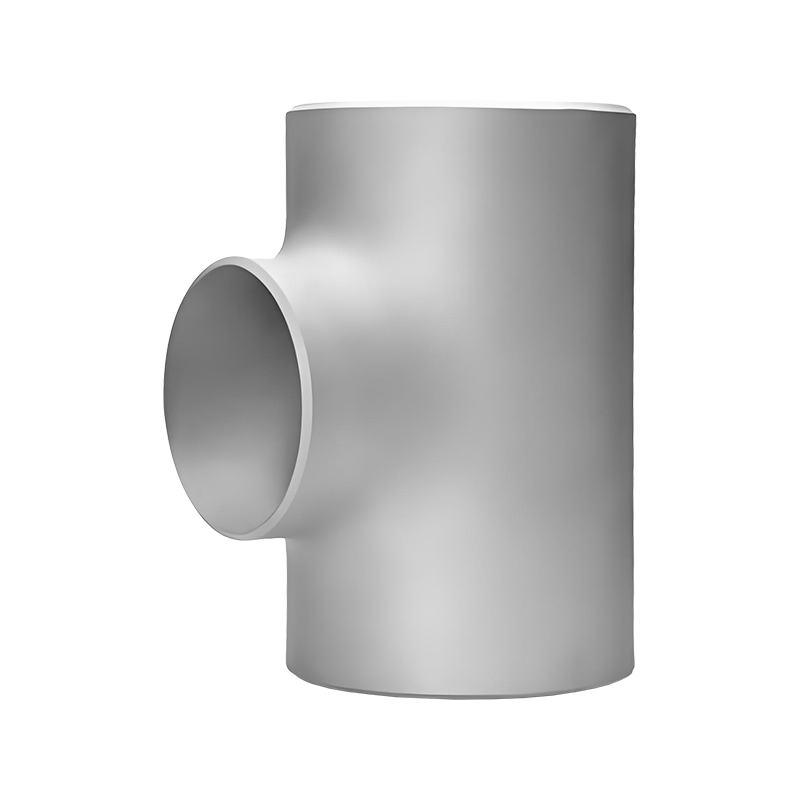 Tee Sama Las Butt Tee yang sama adalah fitting penting dalam sistem perpipaan, yang dirancang untuk membagi atau menggabungkan aliran fluida dengan tetap menjaga konsistensi diameter pipa di ketiga bukaan. Itu... Lihat Produk →
Pereduksi, Penutup, dan Ujung Rintisan
Pereduksi konsentris diperiksa berdasarkan panjang keseluruhan, diameter luar ujung besar, diameter luar ujung kecil dan ketebalan dinding di kedua ujungnya. Peredam eksentrik menambahkan sisi datar dan offset antara dua garis tengah, yang mudah dibaca dengan tepi lurus bertumpu pada bidang datar. Tutup ditentukan oleh diameter luar, tinggi dan ketebalan dinding. Ujung rintisan diukur berdasarkan panjang, diameter luar putaran, dan ketebalan putaran, dengan putaran diperiksa pada beberapa titik di sekeliling keliling.
Bagaimana Mengukur Flensa
Pengukuran flensa sebagian besar berkaitan dengan pola baut, karena hal itu menentukan apakah sambungan akan dibaut. Catat diameter luar flensa, tebal flensa, diameter lingkaran baut, serta jumlah dan diameter lubang baut. Kemudian tambahkan detail permukaannya: untuk flensa permukaan yang ditinggikan, ukur diameter permukaan yang ditinggikan dan tingginya di atas permukaan flensa; untuk flensa sambungan tipe cincin, ukur alurnya dan catat nomor cincinnya. Terakhir, periksa lubang dan diameter hub pada ujung las pada pipa.
Diameter lingkaran baut adalah yang paling rumit di lapangan. Jika jumlah lubang genap, ukurlah dari tengah salah satu lubang baut lurus ke tengah lubang yang berlawanan. Dengan angka ganjil, ukur dari pusat lubang ke pusat flensa dan gandakan. Hitung lubangnya dua kali, karena satu lubang tambahan atau lubang yang hilang adalah kesalahan yang sangat mahal.
 Flensa Leher Las Weld Neck Flange berdiri sebagai solusi terbaik untuk lingkungan bertekanan tinggi dan bersuhu tinggi, dirancang untuk memberikan keandalan tak tertandingi melalui ... Lihat Produk →
Cara Mengukur Las Soket dan Perlengkapan Berulir
Fitting tempa lubang kecil untuk ASME B16.11 diatur berdasarkan dimensi soket atau ulir, bukan panjang dari tengah ke ujung. Untuk siku las soket, tee atau kopling, ukur lubang soket, kedalaman soket dan ketebalan dinding, dan pastikan bahwa lubang tersebut sesuai dengan diameter luar pipa. Untuk fitting berulir, pastikan ukuran dan bentuk ulir, panjang ulir dan panjang keseluruhan, dan uji ulir dengan pengukur atau nipel yang cocok. Karena bagian-bagian ini sering kali masuk ke saluran bertekanan tinggi dan kemurnian tinggi, duri atau soket yang dangkal sebaiknya ditangkap sebelum pemasangan mencapai tukang las.
Tabel Referensi Singkat untuk Lantai Toko
Cetak tabel ini, simpan di samping bangku dan isi bacaan untuk setiap baris sebelum bagian dilanjutkan.
Tabel 1: Dimensi yang dicatat oleh pemeriksa kami untuk jenis pemasangan yang paling umum, bersama dengan alat yang memberikan pembacaan paling andal. | Tipe pas | Dimensi untuk dicatat | Alat terbaik |
| Las pantat siku 90 derajat | Diameter luar ujung, ketebalan dinding, ujung tengah ke ujung, sudut bevel | Kaliper, pita, pencari sudut |
| Kaos yang sama | Jalankan ujung ke ujung, tinggi cabang, kedua diameter ujung | Tape, kaliper, tepi lurus |
| Peredam konsentris | Panjang keseluruhan, diameter ujung besar, diameter ujung kecil, kedua ketebalan dinding | Kaliper, selotip |
| Flensa leher las | Diameter luar, ketebalan, lingkaran baut, jumlah dan ukuran lubang, tinggi muka yang ditinggikan, lubang | Kaliper, selotip, flange square |
| Pemasangan las soket | Lubang soket, kedalaman soket, ketebalan dinding | Pengukur lubang, pengukur kedalaman |
| Pemasangan berulir | Ukuran dan bentuk benang, panjang benang, panjang keseluruhan | Pengukur ulir, kaliper |
Kesalahan Umum dan Pemeriksaan Lapangan
- Memperlakukan ukuran nominal sebagai diameter luar, kemudian memesan bagian yang tidak sesuai dengan pipa.
- Mengukur dari bevel, bukan dari ujung muka, sehingga memperpendek setiap pembacaan.
- Membaca hanya satu ujung siku, tee, atau peredam dan mengasumsikan ujung lainnya cocok.
- Membandingkan pemasangan dengan jadwal pipa tetapi tidak pernah mengukur ketebalan dinding sebenarnya.
- Lupakan detail permukaan seperti permukaan terangkat, alur sambungan cincin, atau permukaan datar, yang tidak dapat diperbaiki di lokasi.
Jika hasil pembacaan berada di luar perkiraan Anda, ukur lagi dengan alat kedua sebelum menolak bagian tersebut. Kaliper yang terjatuh atau pita perekat yang kaitnya bengkok menyebabkan lebih banyak penolakan palsu dibandingkan ketidaksesuaian asli.
Sesuaikan Pengukuran Anda dengan Standar
Angka saja tidak berarti apa-apa. Ini menjadi berguna bila Anda membandingkannya dengan standar: alat kelengkapan las butt terhadap ASME B16.9, flensa terhadap ASME B16.5, las soket tempa dan alat kelengkapan berulir terhadap ASME B16.11, dan proyek di Eropa atau Jepang terhadap tabel DIN atau JIS B2311. Jika Anda tidak yakin bagaimana suatu bagian harus diklasifikasikan sebelum Anda mulai, lihat penjelasan singkatnya apa sebenarnya pemasangan pipa itu akan membantu Anda memilih meja yang tepat.
Bila Anda membutuhkan pengganti yang sesuai dengan jalur yang ada, kami Perlengkapan las butt ASME B16.9 diproduksi dengan tabel dimensi yang sama, dari baja karbon, baja tahan karat, baja paduan, dupleks, dan paduan nikel, sehingga pengukuran yang dilakukan di lapangan dapat disesuaikan dengan gambar di pihak kami.
Setiap proyek pada akhirnya bergantung pada satu tukang, satu pita pengukur, dan satu sambungan yang harus sejajar. Melakukan empat kali pembacaan yang cermat sebelum pengelasan dilakukan masih merupakan kontrol kualitas termurah yang tersedia.
Jika Anda memegang fitting yang tidak diberi label, gambar lama, atau sampel yang tidak dapat Anda identifikasi, kirimkan empat nomor yang Anda ukur kepada kami, atau kirimkan komponennya sendiri. Dengan lebih dari tiga puluh tahun pengalaman produksi, stok ukuran umum dan tim teknis bersertifikat MT, PT, UT dan RT, kami dapat mengonfirmasi ukuran, kualitas bahan dan standar, dan mengutip pemasangan yang cocok dengan cepat.



 Language

 17-11-2025Baca Lebih Lanjut
 17-11-2025Baca Lebih Lanjut